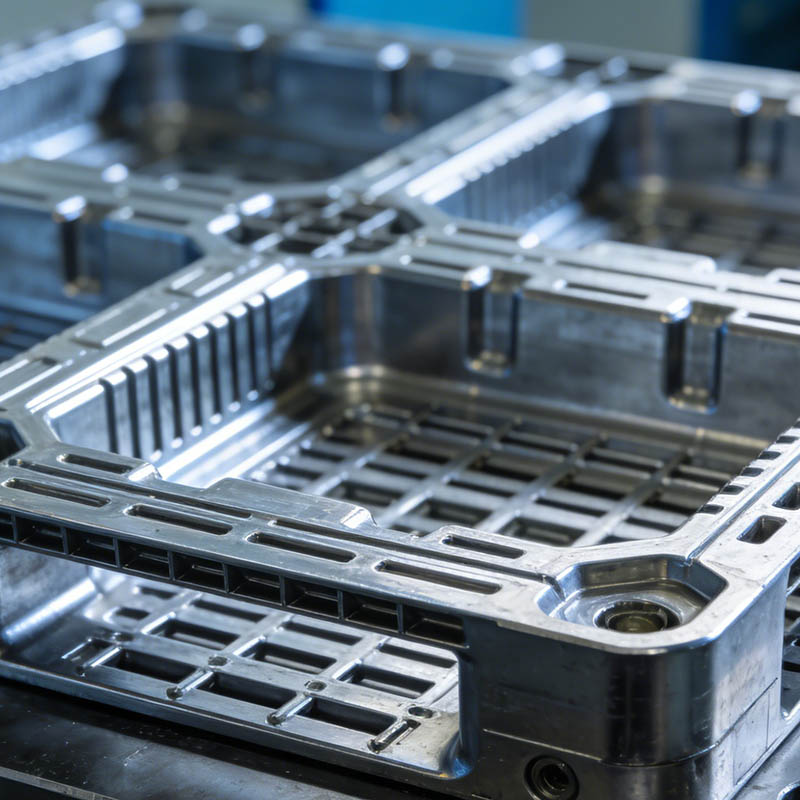
Вэйшо, Ningbo Weishuo Molding and Plastic Products Co., Ltd. специализируется на прецизионных пресс-формах для требовательных применений в производстве пластмасс. АПрецизионная литьевая форма для небольших корпусов дистанционного управления с большой полостьюпомогает производителям производить надежные, привлекательные и точно подогнанные электронные корпуса, поддерживая при этом эффективное крупносерийное производство. Сочетая сбалансированную конструкцию полостей, оптимизированные системы горячих литников, прецизионную обработку и надежные механизмы выброса, производители могут улучшить размерную стабильность, качество поверхности и производительность сборки.
Небольшие корпуса дистанционного управления могут показаться простыми, но их производство сопряжено с рядом взаимосвязанных инженерных задач. Тонкие стенки, узкие отверстия для кнопок, конструкции с защелками, декоративные поверхности и многочисленные полости требуют тщательного проектирования пресс-форм. Эффективная прецизионная литьевая форма должна равномерно распределять расплавленный пластик, контролировать усадку, сохранять точность размеров и выпускать готовые детали без деформации.
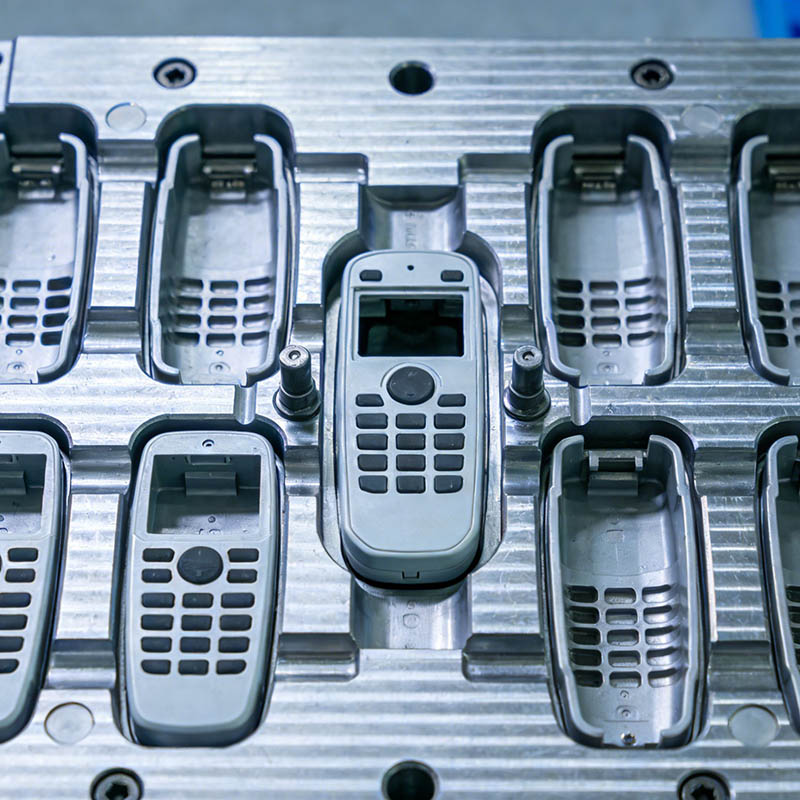
Пресс-форма для литья под давлением с большой полостью — это система инструментов, предназначенная для изготовления нескольких пластиковых деталей за один цикл впрыска. Для корпусов с дистанционным управлением этот подход может увеличить производительность за цикл, снизить затраты на формование каждого компонента и поддерживать крупные производственные заказы.
Типичный блок дистанционного управления может содержать верхний корпус, нижний корпус, крышку батарейного отсека, опоры для кнопок и другие внутренние компоненты. В зависимости от конструкции продукта, производственных требований и геометрии компонентов производители могут разрабатывать специальные формы для отдельных деталей или оценивать конфигурации с несколькими полостями, которые соответствуют их производственной стратегии.
Основная цельПрецизионная литьевая форма для небольших корпусов дистанционного управления с большой полостьюЭто не просто максимизация количества полостей. Целью является достижение практического баланса между производительностью, постоянством размеров, временем цикла, инвестициями в оснастку и требованиями к техническому обслуживанию.
Например, добавление большего количества полостей может увеличить теоретическую производительность, но только тогда, когда система направляющих, схема охлаждения, вентиляция и механизмы выброса работают последовательно по всей форме. Несбалансированная конструкция может привести к разному весу деталей, неполному заполнению или разнице в размерах полостей.
Для производителей бытовой электроники, устройств управления бытовой техникой и промышленных устройств дистанционного управления успешная разработка пресс-форм начинается с взаимосвязи между геометрией детали и производственными целями.
Небольшие пластиковые корпуса требуют тщательного контроля, поскольку относительно незначительные дефекты литья могут отразиться как на внешнем виде, так и на сборке. На первый взгляд корпус может выглядеть приемлемым, но все же выйти из строя при установке кнопки, завинчивании или окончательной сборке изделия.
Корпуса пультов дистанционного управления часто включают в себя резьбовые втулки, установочные штифты, защелкивающиеся зажимы, батарейные отсеки и узкие сопрягаемые края. Эти элементы должны оставаться в пределах согласованных допусков на размеры, чтобы обеспечить единообразие сборки.
При определении размеров полости инженерам необходимо учитывать усадку материала, температуру пресс-формы, давление упаковки и разницу в охлаждении. Требования к допускам должны основываться на функции каждого элемента, а не применять один и тот же допуск к каждой поверхности.
В пресс-форме с большим количеством полостей в каждую полость должен поступать соответствующий объем расплавленного пластика при сопоставимых условиях обработки. Различия в длине бегунка, геометрии литника, сопротивлении потоку или температуре могут привести к различиям в зависимости от полости.
Сбалансированная компоновка направляющих и правильное расположение ворот помогают уменьшить эти различия. Анализ текучести пресс-формы также может выявить потенциальные проблемы с заполнением до завершения оснастки.
Корпуса пультов дистанционного управления представляют собой видимые компоненты, обращенные к потребителю. Следы текучести, линии сварных швов, вмятины, заусенцы, царапины и неровная текстура могут повлиять на воспринимаемое качество продукции.
Требования к поверхности должны быть установлены заранее. Глянцевые поверхности, матовые текстуры, мелкозернистые узоры и декоративная отделка могут потребовать различных стратегий обработки полостей и полировки.
Тонкостенные секции и неравномерная толщина стенок могут привести к неравномерной усадке. Если корпус вытолкнут до того, как он приобретет достаточную стабильность размеров, он может погнуться или у него могут возникнуть дефекты, связанные с напряжением.
Равномерная толщина стенок, эффективное охлаждение, подходящие углы уклона и удачное расположение компонентов эжектора помогают снизить эти риски.
Надежная точная пресс-форма объединяет множество конструктивных особенностей в одну скоординированную систему. Наиболее важные элементы зависят от геометрии корпуса, выбора смолы, косметических ожиданий и ожидаемого объема производства.
Полость и сердечник определяют внешнюю и внутреннюю геометрию отлитого компонента. Обработка на станке с ЧПУ, электроэрозионная обработка (EDM) и соответствующие методы окончательной обработки позволяют создавать сложные детали, такие как узкие канавки, выступы для винтов, отверстия для пуговиц и элементы защелкивания.
Критические размеры должны быть определены во время анализа проекта. К ним могут относиться периметр корпуса, сопрягаемые поверхности, расположение петель, особенности монтажа и интерфейсы крышки аккумуляторного отсека. Тогда планы контроля могут быть сосредоточены на размерах, которые напрямую влияют на сборку и функционирование продукта.
Горячеканальные системы могут помочь сократить отходы холодных литников и обеспечить эффективную подачу материала в подходящие многополости. Однако производительность зависит от смолы, расположения полости, типа литника, контроля температуры и стратегии обслуживания.
Для небольших корпусов электронных устройств расположение затворов следует выбирать таким образом, чтобы сбалансировать эффективность наполнения и косметические требования. Плохо расположенные ворота могут оставлять видимые следы или образовывать линии сварки в чувствительных зонах.
При необходимости последовательный запорный клапан может обеспечить дополнительный контроль над подачей расплава. Его пригодность следует оценивать по геометрии детали, объему производства и стоимости оснастки.
Охлаждение влияет на время цикла, усадку, коробление и стабильность размеров. Хорошо продуманная схема охлаждения помогает более равномерно отводить тепло из разных областей отлитого компонента.
Каналы охлаждения следует планировать с учетом толщины стенок, выступов, ребер и других элементов, которые могут удерживать тепло. Моделирование и пробное формование могут помочь выявить области, требующие дальнейшей оптимизации.
Небольшие корпуса могут содержать глубокие ребра, утопленные детали или тонкие зажимы, затрудняющие высвобождение детали. Правильно расположенные выталкивающие штифты, втулки, подъемники или ползуны могут обеспечить надежное извлечение из формы там, где этого требует геометрия.
Не менее важна эффективная вентиляция. Захваченный воздух может стать причиной неполного заполнения или появления следов подгорания, особенно вблизи концов путей потока. Вентиляция должна быть спроектирована тщательно, чтобы выпустить воздух без создания неприемлемой вспышки.
Выбор материала напрямую влияет на прочность корпуса, ударопрочность, стабильность размеров, внешний вид поверхности и поведение при обработке. Выбор подходящей смолы зависит от условий эксплуатации продукта и требований к его характеристикам.
Эти материалы не являются взаимозаменяемыми без технической экспертизы. Каждая смола имеет свои собственные характеристики усадки, окно плавления, чувствительность к влаге и характеристики поверхности. Армирование стекловолокном, огнезащитные добавки или красители могут дополнительно повлиять на конструкцию и обработку пресс-формы.
Производители также должны определить требуемую отделку до начала механической обработки. Зеркальная полировка, текстурированные поверхности и гравированные узоры могут изменить процесс обработки и поведение отлитой детали.
Для получения дополнительной информации о конструкции корпуса пульта дистанционного управления просмотрите этот справочник по изготовленному на заказ пластиковому корпусу пульта дистанционного управления и оцените варианты материала и отделки в соответствии со спецификациями вашего продукта.
Выбор конфигурации пресс-формы требует оценки не только количества полостей. В следующей таблице обобщены общие соображения по проекту корпуса прецизионного дистанционного управления.
| Проектный фактор | Основная цель | Потенциальная выгода | Ключевой момент оценки |
|---|---|---|---|
| Конфигурация полости | Определить детали, производимые за цикл | Более высокая производительность, когда процесс сбалансирован | Производственный спрос, мощность пресса и бюджет на оснастку |
| Расположение бегунков и ворот | Распределить расплавленный пластик | Более последовательное заполнение полостей | Потеря давления, метки ворот и баланс полости |
| Каналы охлаждения | Контроль отвода тепла | Улучшенная стабильность размеров и эффективность цикла | Равномерность температуры и время охлаждения |
| Обработка поверхности полости | Добиться заданного внешнего вида | Более равномерный блеск или текстура | Косметические стандарты и характеристики выпуска |
| Механизм выброса | Выпуск формованных компонентов | Меньше дефектов, связанных с выбросом | Геометрия детали, осадка и расположение выталкивателя |
| Прецизионный контроль | Проверка критических размеров инструментов | Улучшенный контроль размеров | Методы измерения и документированные допуски |
| Профилактическое обслуживание | Поддерживать состояние инструмента | Более предсказуемое долгосрочное производство | Точки износа, интервалы чистки и запасные части |
Наилучшей конфигурацией является та, которая соответствует целям клиента по качеству и доставке при устойчивой общей стоимости. Более низкая первоначальная цена пресс-формы может не обеспечить наилучшую долгосрочную выгоду, если конструкция создает чрезмерный брак, сложное обслуживание или нестабильное производство.
Структурированный процесс разработки снижает неопределенность и помогает производителям выявлять проблемы до начала полномасштабного производства. Для проекта корпуса с большим количеством полостей с дистанционным управлением особенно важны следующие этапы.
Особенно ценно раннее сотрудничество между проектировщиком пресс-формы, командой литья под давлением и инженером-технологом. Изменения защелкивания, расположения литников или толщины стенок могут быть недорогими во время проектирования, но дорогостоящими после завершения изготовления формы.
Контроль качества должен проверять как саму оснастку, так и изготовленные из нее пластиковые детали. Прецизионная пресс-форма имеет коммерческий успех только в том случае, если с ее помощью можно неоднократно производить детали, соответствующие согласованным спецификациям.
Координатно-измерительные машины (КИМ), оптические измерительные системы, датчики и инструменты для контроля поверхности могут выбираться в зависимости от проверяемого объекта. Методы измерения должны соответствовать требованиям чертежа и необходимому уровню точности.
Для крупномасштабных программ документированный план проверки может включать проверку первого изделия, отчеты о размерах, согласованные критерии утверждения образцов и постоянный мониторинг процесса. Стандарты приемки должны быть установлены совместно заказчиком и поставщиком до начала массового производства.
Выбор поставщика напрямую влияет на разработку оснастки, стабильность производства и долгосрочные эксплуатационные расходы. Покупатели должны оценить инженерные возможности наряду с ценой и обязательствами по доставке.
Прежде чем сделать заказ, подумайте над следующими вопросами:
Портфолио Weishuo по производству пресс-форм включает в себя прецизионные пресс-формы и системы прецизионного управления горячеканальными системами. Покупатели оцениваютПрецизионная литьевая форма для небольших корпусов дистанционного управления с большой полостьюможет обсудить расположение полостей, требования к поверхности, выбор материала и производственные цели с командой инженеров, прежде чем окончательно утвердить спецификацию оснастки.
Изучите основные преимущества Weishuo в области пресс-форм, чтобы узнать больше о ее возможностях в области проектирования пресс-форм, производственном подходе и методах обеспечения качества.
Пресс-форма с большой полостью позволяет производить несколько компонентов за один цикл впрыска, увеличивая потенциальную производительность и снижая стоимость формования каждой детали. Фактическая экономия зависит от количества ячеек, времени цикла, расхода материала, процента брака, использования оборудования и затрат на техническое обслуживание.
ABS — распространенный вариант для электронных корпусов общего назначения. ПК/АБС, ПК и ПП также могут подходить для конкретных применений. При окончательном выборе следует учитывать ударопрочность, тепловое воздействие, внешний вид поверхности, стабильность размеров и требования к обработке смолы.
Они могут улучшить баланс литников, оптимизировать расположение литников, спроектировать равномерные каналы охлаждения, обеспечить эффективную вентиляцию и проверить процесс формования посредством систематических испытаний. Сравнение образцов из отдельных полостей помогает выявить локальные проблемы до того, как они повлияют на весь производственный цикл.
Системы с горячими канальными каналами позволяют сократить отходы холодных литников и обеспечить контролируемую подачу материала в пресс-формах подходящей конструкции. Их эффективность зависит от смолы, расположения литников, контроля температуры, конфигурации полости и требуемого качества поверхности. Их следует оценивать в сравнении со всем оснащением и эксплуатационным бюджетом.
Полезная информация включает в себя 2D-чертежи, файлы 3D CAD, спецификации материалов, количество целевых полостей, расчетный годовой объем, допуски на размеры, требования к качеству поверхности, доступные характеристики литьевого оборудования и ожидаемые этапы поставки. Обмен этими деталями помогает поставщику разработать более точное техническое предложение.
Запросите пробные образцы, отчеты о проверке размеров, оценку внешнего вида и проверку сборки. Для инструментов с несколькими полостями попросите сравнить полости и доказать, что процесс может поддерживать стабильную производительность в течение повторяющихся циклов.
Возможность модификации зависит от характера изменения конструкции, доступной стали в соответствующей области формы, схемы охлаждения и желобов, а также степени пересмотра оснастки. Покупатели должны установить четкий процесс инженерных изменений и проанализировать стоимость и влияние графика, прежде чем утверждать изменения.
Пресс-форма для корпуса дистанционного управления с большим количеством полостей — это производственная инвестиция, которая должна сочетать точность, внешний вид, эффективность цикла и долгосрочную надежность. Тщательное расположение полостей, оптимизированная подача материала, эффективное охлаждение, надежный выброс и структурированная проверка качества — все это способствует созданию единообразных формованных компонентов. Правильная стратегия оснастки начинается с четкого понимания требований к продукту и продолжается через пробное формование, оптимизацию процесса и профилактическое обслуживание.
Вэйшо поддерживает проекты по изготовлению пресс-форм, используя инженерно-ориентированный подход к точной оснастке и высокоэффективному производству. Если вы разрабатываете новый корпус дистанционного управления или модернизируете существующий производственный процесс,связаться с намичтобы обсудить ваши чертежи, требования к материалам, целевой результат и ожидания по качеству. Наша команда может помочь оценить подходящую конфигурацию пресс-формы и разработать решение, соответствующее спецификациям вашего продукта и производственным целям.